LASSIC Media らしくメディア
生産スケジューラとは?仕組みと選び方の基本をわかりやすく解説
監修・編集責任者:牛尾 昭昌(株式会社LASSIC 執行役員)
この記事の結論
- 生産スケジューラは、工程や設備の能力と作業の順序を守って、時間単位の日程計画を組むソフトウェアです。
- ERPやMESを置き換えるものではなく、その間で日程を組む役を受け持ちます。
- 選ぶ前に計画の期間・頻度・確定時期と、標準工数や能力のデータをそろえておくことが大切です。
※ 本記事は2026年10月時点の公式情報(省庁・公的機関、および製品やサービスを提供する事業者が公開している資料)に基づきます。
急ぎの注文が入るたびに、Excelの日程表を一から組み直している。計画を立てられるのは決まったベテランの担当者だけ——。品種や工程が多い工場では、こうした悩みが起こりがちです。生産スケジューラは、工程や設備が一定の時間にこなせる量(能力)を踏まえて、どの注文をいつ、どの設備で作るかという日程計画を組み立てるソフトウェアです。
計画を組む手間を減らし、変更のたびに組み直す作業を短くできます。ただし万能ではなく、作業時間や設備の能力のデータが現場と合っていなければ、守れない計画ができてしまいます。本記事では、生産計画の仕組みづくりを任された情報システムや生産管理の担当者に向けて、生産スケジューラの役割、ERPなどとの違い、計画を組む仕組みと選び方、そして外部に頼むときに確認したい点を整理します。
目次
生産スケジューラとは
経済産業省とNEDO(新エネルギー・産業技術総合開発機構)がまとめた「スマートマニュファクチャリング構築ガイドライン」には、生産スケジューラを導入するときの生産計画機能の要件の作成例が載っています。*1 その例から、生産スケジューラが受け取るもの・出すもの・人が受け持つことを抜き出すと、次のようになります。
- 受け取るもの:製造オーダー(何をいくつ、いつまでに作るか)と、品目別・工程別の標準工数(1つ作るのにかかる時間)、工程別の能力、制約条件
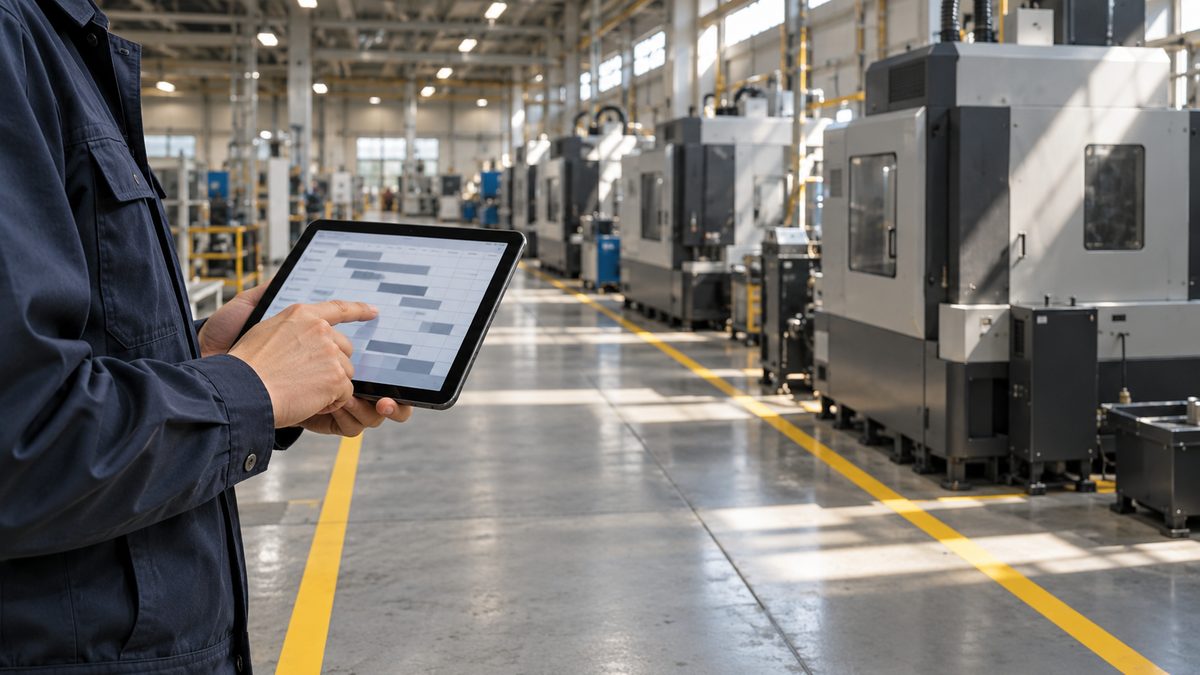
- 出すもの:工程ごとの日程計画。例では1時間単位のガントチャート(日程を横棒で表した図)で見えることを求めています
- 計画の組み方:作業の順序と、設備や工程がこなせる量の上限(有限能力)を守って計画案を作ります
- 人が受け持つこと:自動で作った案を計画担当者が目で確かめ、ガントチャート上で手直ししてから承認します
製造業のシステムの役割を5つの階層に整理した国際規格ISA-95では、詳細な日程計画(detailed scheduling)は、日・シフト・時間・分の単位で動く第3階層の仕組みに含まれます。*2 月・週・日の単位で動く第4階層の基幹システム(ERP)よりも、細かい時間で計画を扱うのが特徴です。
Excelの日程表やERPとの違い
生産計画にかかわる仕組みの違いは、「何を決めるか」と「どの時間の細かさで扱うか」で見ると整理できます。
| 仕組み | 主に受け持つこと | 扱う時間の細かさ |
|---|---|---|
| Excelの日程表 | 担当者が手で日程を組む。変更のたびに組み直す手間がかかる | 担当者の作り方しだい |
| ERP(基幹システム) | 受注・在庫・資材の管理、MRP(資材所要量計画)の展開 | 月・週・日 |
| 生産スケジューラ | 能力と順序の制約を守った、工程ごとの日程計画 | 日・時間 |
| 生産管理システム・MES | 作業の指示、製品や作業の追跡など現場での実行の管理 | 日・シフト・時間・分 |
ガイドラインの例では、生産スケジューラで作って承認した日程計画をERPに取り込み、MRPの展開や在庫の引き当てに使います。*1 ERPやMESを置き換えるものではなく、その間で日程を組む役を受け持つ仕組みと考えると位置づけがつかみやすくなります。生産管理システムやMESそのものの開発は生産管理システムMES開発の外注の進め方で扱っています。
どう計画を組むのか
ガイドラインの作成例では、生産スケジューラでの計画づくりは5つの段階で進みます。最初に製造オーダーを集め、次に工程ごとの負荷(こなすべき仕事の量)を積み上げ、負荷の山をならしてから、時間単位の日程に落とします。

負荷を積む段階では、能力の上限を考えずに仕事を積み上げる「無限負荷積み」で、工程ごとの負荷率を確かめます。*1 負荷が能力を超える期間があれば、仕事を前の期間や後ろの期間へずらして平らにします。ガイドラインの別紙は、この平準化を「山積み、山崩し」と呼んでいます。*3 そのうえで日程を組む段階で、順序の制約と有限能力を守った計画案を作ります。計算に使うデータは次の4つです。
- 品目別・工程別の標準工数
- 工程別の能力(1日や1シフトでこなせる時間)
- 切替マスタ(品種やロットを切り替えるときにかかる時間)
- 制約条件(作業の順序、使える設備など)
同じ別紙は、進んだ段階の姿として、作業者や工程の空き具合をその場でつかみ、順序の変更や設備の変更といった挽回策の効果を確かめられる状態を挙げています。*3 計画は実績に合わせて組み直すものです。
生産スケジューラの選び方
製品の機能一覧を見比べる前に、自社の計画業務で何が必要かを書き出しておくと選びやすくなります。ガイドラインの作成例は、前提として対象製品の計画期間・頻度・確定時期などの計画基準を示すことが必要だとしています。*1 そのうえで、次の点を候補の製品に当てはめて確かめます。
| 確かめる点 | 見ておきたいこと |
|---|---|
| 生産の方式 | 出荷予定に合わせて作る計画生産と、在庫が減ったら作る補充生産のどちらに対応するか |
| 段取りの扱い | 品種やロットの切り替えにかかる時間を計画に入れられるか |
| 画面での手直し | ガントチャートを手で動かして直せるか。直した結果の負荷率も一緒に見えるか |
| ERPとの連携 | 製造オーダー・在庫・材料の納入予定を取り込み、承認した計画をERPへ戻せるか |
| 計画の確定 | 確定した期間の計画を守りつつ、期間をまたいで前倒し・後倒しできるか |
作成例の表は、業務ごとに「現状の問題・課題」「インプット」「処理方法」「アウトプット」「主なシステム要求事項」を並べた形です。この形で自社の要件を書いておけば、製品ごとの説明を聞くときに、同じ物差しで当てはまるかどうかを確かめられます。
外部に頼むときに確認しておきたい点
生産スケジューラの導入では、製品を入れる作業よりも、計画のルールとデータをそろえる作業が多くを占めます。構築や連携を外部に頼むときは、見積もりの前に次の点を確かめておきます。
- 業務要件の表:計画担当者と一緒に、インプット・処理方法・アウトプットを誰が書き出すか
- データの整備:標準工数・工程の能力・切り替え時間を誰が集め、変わったときに誰が直すか
- ERPやMESとの連携:取り込むデータと戻すデータ、形式の変換をどちらが作るか
- 検証の方法:同じ期間の製造オーダーで、自動で作った案と担当者の計画を比べるか
- 運用後の見直し:計画の頻度や確定する時期を、運用を始めてから見直す場を設けるか
特に標準工数と工程の能力は、実際の現場と合っていないと、計画の画面がきれいでも現場で守れない日程ができてしまいます。データを生産管理システムからどう受け取るかは生産管理システムの開発を外注する進め方も参考になります。
まとめ:生産スケジューラで確かめておきたい3つの点
生産スケジューラを導入するうえで、確かめておきたい点は3つに整理できます。第一に、計画の期間・頻度・確定する時期という計画のルールを、製品を選ぶ前に決めること。第二に、標準工数・工程の能力・切り替え時間のデータを現場と合わせ、更新する担当を決めること。第三に、ERPやMESとの間で何を受け取り何を戻すかを、要件の表に書いておくことです。この3点を踏まえておけば、「入れてはみたが、結局Excelの日程表で組み直している」という事態を避けやすくなります。要件の整理や連携の作り方に迷いがあれば、外部の手を借りるのも一つの選択肢です。
よくある質問
生産スケジューラを入れれば計画担当者は要らなくなりますか
要らなくはなりません。ガイドラインの作成例でも、自動で作った日程計画を計画担当者が目で確かめ、手で直してから承認する運用を想定しています。*1 担当者の仕事は、計画を一から組むことから、案を確かめて判断することに移ります。
導入にはどれくらいの期間がかかりますか
工場の規模や連携する仕組みで変わります。ガイドラインは工場のスマート化全体の目安として、企画4〜6か月、基本設計3か月、ITベンダー選定3か月、実装6〜12か月を挙げています。*1 生産スケジューラだけを入れる場合も、要件の整理とデータの準備に時間がかかる点は同じです。
Excelの日程表のままではいけませんか
品種や工程が少なく、計画の変更も少ないうちはExcelで足りることもあります。ガイドラインの作成例は、Excelで日程計画を作ると作成と変更に手間がかかる点を課題に挙げています。*1 変更のたびに組み直す時間が増えてきたら、検討を始める目安になります。
生産スケジューラ導入のご相談
生産スケジューラの要件の整理から、標準工数などのデータの整備、ERPやMESとの連携まで、元請(プライムベンダー)としてご提案します。
2006年の創業以来、一次請けのシステムインテグレーターとして、企業のシステム開発と保守・運用を受託してきました。
出典
- *1 参考:経済産業省・NEDO「スマートマニュファクチャリング構築ガイドライン 第2版」(本編・別紙リファレンス⑥)(https://www.nedo.go.jp/library/smart_manufacturing_guideline.html)。出典:本編5.1.3(図表5-7 業務要件の作成例:生産スケジューラー導入に向けた生産計画機能の要件)と5.1.5(推進スケジュールの設定)、別紙リファレンス⑥の同作成例を参照(2026年10月確認)
- *2 参考:OPC Foundation「OPC 10030: OPC Unified Architecture – Common Object Model: ISA-95」4.2.3 ISA-95(https://reference.opcfoundation.org/specs/OPC-10030/4.2.3)。出典:ISA-95の5つの階層、第3階層と第4階層が扱う時間の単位、第3階層に含まれる詳細な日程計画・作業の指示・追跡の記述を参照(2026年10月確認)
- *3 参考:経済産業省・NEDO「スマートマニュファクチャリング構築ガイドライン 第2版」別紙リファレンス④(変革課題別実現レベル5段階)(https://www.nedo.go.jp/library/smart_manufacturing_guideline.html)。出典:変革課題マップ№37(負荷を適切にコントロールする仕組み)の山積み・山崩しによる平準化と挽回策の記述を参照(2026年10月確認)